从设计草图到成衣:12 道核心工序|大连莱斯鹏
中国制造 · 成衣「产品化」现场 | 技术拆解
从一张设计草图到成衣:
工厂里的 12 道核心工序
把 2D 的图稿变成 3D 的实穿成衣,靠的不是灵感,而是一道一道的精度控制。这篇把打版、面辅料、缝制三个阶段拆成 12 个工序点,逐个说明工人到底在控什么、你为什么该关心。
|
设计方常问
只有一张草图或参考样衣,版型能不能做准?面料那么多参数,怎么选才对?
|
工厂怎么做
CAD 打版按原型与放量计算落地版型;面辅料按克重、悬垂、回弹三轴筛选;缝制全程控精度与整烫。
|
对你的价值
看懂流程,就能在打样阶段一次说清需求,少走两轮返工;也能判断工厂是否真在做事。
|
■ 本文要点
- 打版决定成败:原型 + 放量 + 省道转移,是版型能否「符合人体工学」的三根支柱。
- 面料看三轴:克重(季节感)、悬垂(廓形)、回弹(反推放量),比只看照片靠谱得多。
- 缝制的差距在稳定性:纱向对齐、机针参数、专用压脚,决定大货的一致性。
- 出货前两道硬关:中间立体熨烫定型 + 全数检针,百货店品质的分水岭就在这里。
阶段一 · 打版:把创意「精准翻译」成版型(工序 1-4)
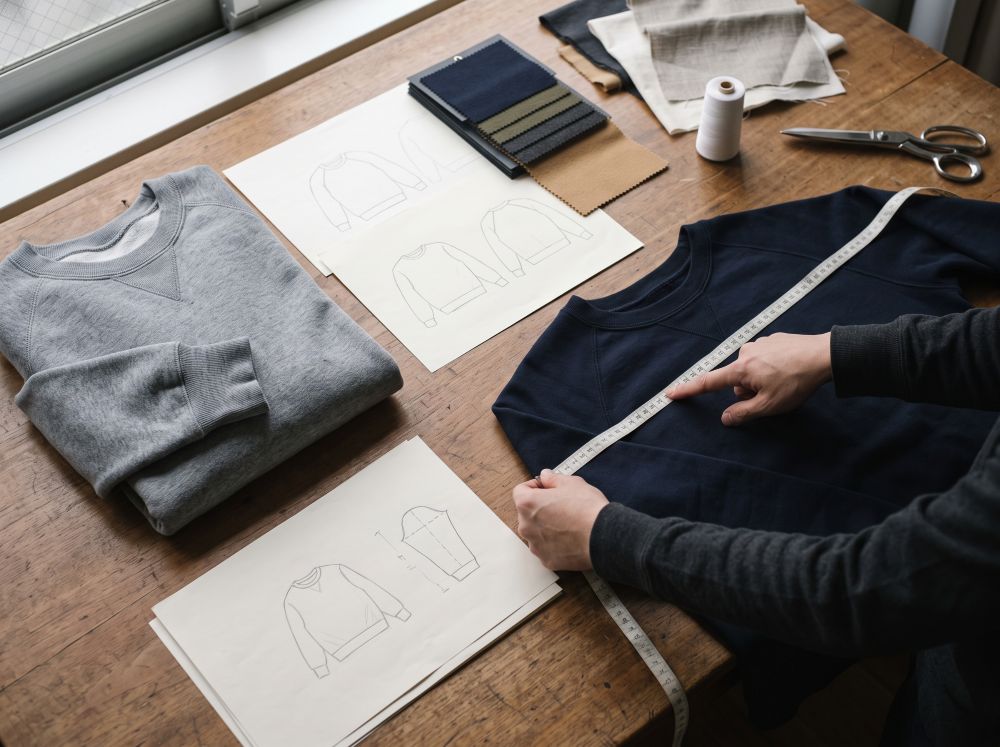
工序 1|建立原型与量体
所有成衣都始于基础「原型(Block)」。对日出口常用的日本文化式打版法,在亚洲人体型的贴合度上表现突出:先取胸围、腰围、臀围、背长等基础数据,再进版型库。
工序 2|放量(Ease)计算
同一张图,放量差 2cm,上身效果就是两件衣服:梭织面料通常加 4〜6cm 活动松量;针织按拉伸率加 5〜8cm,追求修身时甚至需要做负松量处理。
工序 3|褶裥与省道转移
画稿上的「褶皱」要变成能生产的数据:褶裥通常需要预留成品宽度 2~3 倍的面料用量;省道转移则用节点旋转等手法,把多余的松量藏进分割线里,让平面布料贴合立体身体。
工序 4|对位剪口与缝份标记
裁剪前的最后一道技术防线:弧线拼接处打三角定位剪口,防止大货缝制时面料错位;缝份常规 1.0〜1.5cm,急弯或特殊下摆按毫米级微调。
【第二段 · 接着往下复制,粘到文件最后一行】
阶段二 · 面辅料:决定质感与缝制门槛(工序 5-8)
| 工序 | 看什么 | 为什么重要 |
|---|---|---|
| 工序 5 · 克重 | GSM / g/㎡ | 重量与厚度,直接决定挺括度与季节感。 |
| 工序 6 · 悬垂性 | Drape | 自然下垂的状态——优雅廓形(下摆、裙摆)的核心指标。 |
| 工序 7 · 回弹性 | Kickback | 拉伸后的恢复能力,用它反推打版所需的放量。 |
| 工序 8 · 衬与辅料 | 粘合衬 / 拉链 / 缝纫线 | 西装翻领、腰部等受力部位按功能选毛衬、无纺衬或树脂衬,防止洗水后变形;弧形部位用柔软尼龙拉链,极简设计用隐形拉链,缝纫线按部位与厚度调线号。 |
阶段三 · 缝制:从平面到立体的执行(工序 9-12)
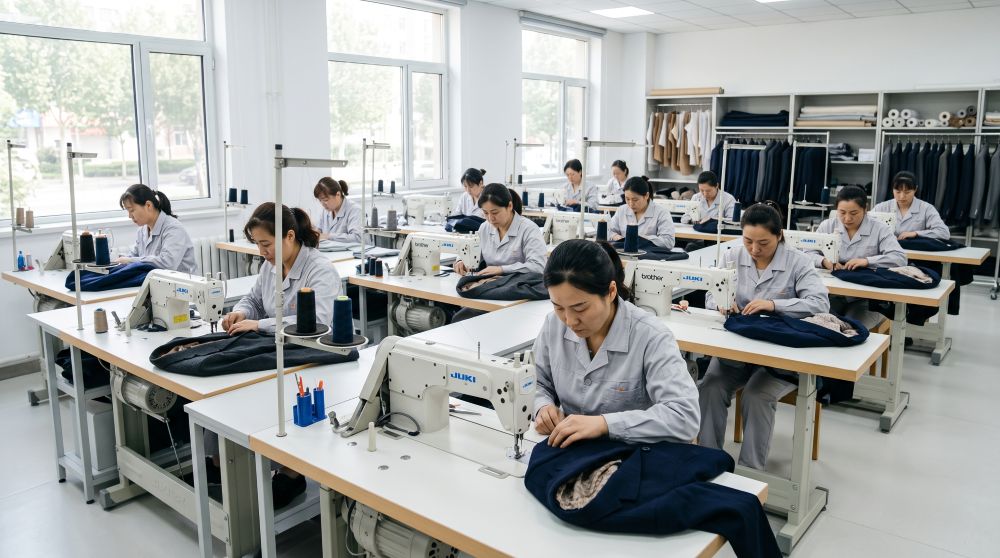
- 工序 9|精准裁剪:严格对齐面料纱向(经纬线),避免大货出现「同一版型、不同垂感」。
- 工序 10|机针参数与专用压脚:针距、底面线张力按面料物性校准;直线、弧线、上拉链各用对应压脚,杜绝打滑与吃势不匀。
- 工序 11|中间立体熨烫:不是烫平,而是用立体烫模把领、肩、袖窿定型——这是业余制作与专业车间最明显的分水岭。
- 工序 12|全数检针与尾检包装:逐件过检针机,配合线头修剪、尺寸抽检与外观检品;通过后才整烫包装出货。
看懂流程之后:你需要什么样的工厂
一个人包揽打版、寻料、缝制、检品并不现实。真正该找的是能把上面 12 道工序稳定跑一遍,并且愿意在打样阶段陪你改到满意的那一家。大连莱斯鹏按对日出口标准执行这些工序——对日出口 18 年(2008 年创业),单款 50 件起的小批量生产、100-300 件主力批量都按同一套标准跑。
|
适合哪些客户
独立设计师 / 初创品牌主理人 / 服装专业学生 / 需要多色多码展开的小批量补单品牌。
|
下一步怎么合作
发需求(款式、数量、交期)→ 给面辅料与工艺建议 + 报价区间 → 制版打样 → 样衣实物照确认再排大货。
|
一张草图,也能先问价
发来款式、数量与交期,我们给出面辅料方案与报价区间(单款 50 件起)。免费获取打版报价与面辅料推荐。
邮箱 [email protected] | 电话 +86-411-8417-5661
CAD 打版 · 面辅料寻源 · 样衣实物照确认 · 中间立体熨烫 · 全数检针
公開日:2026-01-04 15:35
